Hilo iniciado por Carlos Jose Pastorin Garcia el 15 de noviembre de 2019
-
AutorEntradas
-
noviembre 15, 2019 a las 12:18 pm #16581
Buenos días a todos !
En primer lugar gracias por la atención.
Necesito ayuda en un problemilla, que tengo mis dudas que D365 pueda hacer correctamente.
En un proceso productivo real tengo dos operaciones, una paletización de 5 minutos pallet y después una segunda operación de un tiempo de enfriamiento en un tunel, que cada pallet debe de estar 3 horas.
Dicho tunel tiene una capacidad real de 23 PALETS, que puede empezar a trabajar en cuanto el primer pallet paletizado este listo en la primer operacion. Con lo cual tenemos una cantidad de superposicion en la operación de palletización de 1 PALLET.
Si tengo el caso de 10 PALLET la siguente operación cuenta tres horas desde el primer ingreso del pallet, no del pallet 10. Y no hay manera de que muestra esa realidad, independientemte del tipo de calculo de la fórmula.
Alguién me puede echar un cable??
Mil gracias !
Carlos
noviembre 18, 2019 a las 10:32 am #16582Hola Carlos,
No se si te entiendo bien; fabricas 10 pallets, y quieres que las 3 horas de enfriamiento empiecen tan pronto fabrico el primer pallet (por lo que cada pallet tendria su propio tiempo de enfriamiento de 3 horas) o quieres llenar primero el tunel con los 10 pallets y que en ese momento empiecen las 3 horas?
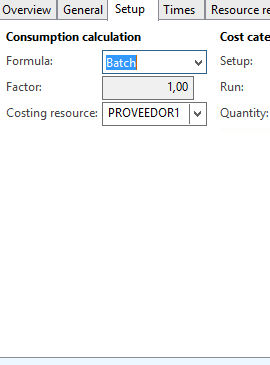
Por otro lado, ¿Como has configurado la capacidad del tunel en la ruta?:
Sds,
noviembre 18, 2019 a las 10:58 am #16583Buenos días Hugo !
Quiero plasmar que el tiempo del tunel de enfriamiento, empiece a contar desde el primer pallet que entra;
Si en palletizar tardamos 5 min. pallet y tenemos 10 pallets, supongamos que empezamos a palletizar a las 10:00h.
El primer pallet entra al tunel a las 10:05h y deberia de salir a las 13.05h.
El último pallet entra al tunel a las 10:50h y deberia de salir a las 13:50h.
A su vez el tunel tiene una capacidad real de 23 pallet.
A partir de ahí, he probado con todas las formas de calculo de formula, pero no consigo que se asemeje a la realidad.

Casualmente tengo la misma configuración que muestras; por LOTE
En tiempos:
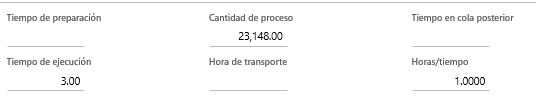
Y a su vez, como LOTE creo que no coge ningun valor de capacidad, pongo cero.

Pero independientemente de este ejemplo.
Tanto como con capacidad o lote del recurso, cumplimentando las capacidades en el recurso, no consigo.
Gracias de antemano !! 😀
Carlos
noviembre 18, 2019 a las 11:25 am #16584El problema que veo es que si usas la capacidad por lotes, lo que le estas diciendo es que para enfriar 23 pallets tardas 3 horas independientemente de si enfrias 5 o 18, y el sistema lo que hace es:
1 Pallet: 3 horas
10 pallets: 3 horas
23 pallets: 3 horas
24 pallets: 6 horas.
46 pallets: 6 horas
47 pallets: 9 horas…
Esto sirve sobre todo a procesos quimicos donde tienes un lote de mezclado con una capacidad de n litros y no importa si lo llenas o no, el tiempo es siempre el mismo.
Por lo tanto no creo que este modelo te valga. Si realmente quieres que cada pallet que salga pase por una operacion de enfriamiento de 3 horas habría que ponerlo como piezas/hora con superposición de 1 pero no podrias definir la capacidad de 23 pallets a la vez (tambien podrias ponerlo como tiempo de cola posterior pero no tendría coste/hora). La forma que podrias probar es crear un grupo de recursos de tipo tunel de secado con velocidad de 1 pieza/3 horas y con 23 recursos asociados del mismo tipo/capacidad. Luego la ruta la creas a nivel de Grupo de recursos y no de recurso y con eso te tendría que funcionar ya que el sistema buscará la capacidad disponible en el grupo de recursos y lo asignará a un recurso concreto.
Saludos,
noviembre 26, 2019 a las 4:29 pm #16585Buenas tardes Hugo,
En ese caso creo que se ampliaría mucho, el arbol de los recursos, para el criterio del cliente. Daría una alta complejidad a la operativa del cliente.
En cualquier caso, mil gracias por la ayuda y darme luz frente al problema.
-
AutorEntradas


- Debes estar registrado para responder a este debate.